Wir versuchen ständig, uns durch neue Gedanken, neue Technologien und neue Arbeitsmethoden zu verbessern.

Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-28 Herkunft:Powered


Der Schalungsaufbau stellt häufig den größten Engpass in den Produktionszyklen von Betonfertigteilen dar. Diese einzelne Betriebsphase wirkt sich direkt auf den täglichen Durchsatz aus und begrenzt die Produktmenge, die eine Fabrik produzieren kann. Jahrzehntelang waren Fertigteilwerke in hohem Maße auf destruktive Befestigungsmethoden wie Schweißen oder Bohren angewiesen, um Formen zu sichern. Diese traditionellen Techniken verschlechtern mit der Zeit teure Stahlgussbetten und erfordern übermäßige, kostspielige Arbeitsstunden. Heute bieten zerstörungsfreie Magnetsysteme eine sauberere und hocheffiziente Alternative. Durch den Ersatz mechanischer Bolzen und dauerhafter Schweißnähte verändern diese modernen Werkzeuge sofort die Dynamik in der Fabrikhalle.
Wir werden genau untersuchen, wie diese magnetischen Spannlösungen Linienwechsel beschleunigen und den physischen Arbeitsaufwand reduzieren. Sie lernen außerdem die wichtigsten technischen Kriterien kennen, die für die Bewertung und Integration dieser fortschrittlichen Systeme in Ihre aktuelle Produktionsumgebung erforderlich sind. Erwarten Sie eine klinische, detaillierte Aufschlüsselung der mechanischen Vorteile, tägliche Wartungsprotokolle und praktische Einführungsstrategien. Werksleiter und Ingenieure können diesen Leitfaden nutzen, um Arbeitsabläufe zu optimieren und Abläufe zu modernisieren.
Zeitersparnis: Magnetische Systeme machen Bohren, Schweißen und Flicken überflüssig und verkürzen die Zeit für den Schalungsaufbau um bis zu 70 %.
Vermögenserhalt: Die zerstörungsfreie Betätigung per Knopfdruck verlängert die Lebensdauer teurer Stahlgussbetten.
ROI-Kennzahlen: Vorabinvestitionen werden in der Regel durch Arbeitseinsparungen und längere Gusszyklen pro Woche ausgeglichen.
Bewertungskriterien: Die richtige Dimensionierung (Zugkraft vs. Scherfestigkeit) und Wartungsprotokolle sind entscheidend, um Systemausfälle zu verhindern.
Fertigteilwerke messen den betrieblichen Erfolg anhand strenger Gießbettauslastungsraten. Jede Leerstunde am Gießtisch verringert die Gesamtgewinnspanne erheblich. Auch die Arbeitsstunden pro Kubikmeter Beton bestimmen eindeutig die tatsächliche Effizienz einer Fabrik. Der herkömmliche Schalungsaufbau erzeugt in dieser Produktionsgleichung enorme Reibung. Arbeiter verbringen unzählige Stunden damit, präzise Kreidelinien zu messen, Pilotlöcher in massiven Stahl zu bohren und schwere mechanische Bolzen zu versenken. Nach dem Aushärten des Betons müssen die Teams die beschädigten Stahlbetten sorgfältig ausbessern. Dieser destruktive Kreislauf führt zu massiven, unvermeidbaren Verzögerungen.
Diese traditionellen Methoden bringen schwere versteckte finanzielle Belastungen mit sich. Über mehrere Monate kontinuierlicher Produktion summieren sich die Kosten für Verbrauchshardware schnell. Ständiges Bohren und schweres Schrauben führen außerdem zu starker körperlicher Ermüdung des Arbeiters. Diese Müdigkeit führt direkt zu einer Verlangsamung der nachmittäglichen Produktionsschichten und erhöht das Risiko von Verletzungen am Arbeitsplatz. Darüber hinaus ruiniert eine kontinuierliche Bettverschlechterung das Endprodukt.
Unebene, vernarbte Gussoberflächen zwingen Anlagenbetreiber schließlich dazu, ganze Stahlgussbetten vorzeitig auszutauschen. Wir sehen dieses wiederkehrende Problem im globalen Fertigteilsektor. Durch die Aktualisierung Ihrer Reparaturmethode werden diese historischen Engpässe direkt behoben. Fabrikleiter müssen die Befestigung von Schalungen nicht als geringfügige Aufgabe betrachten, sondern als einen kritischen Vorgang, der die tägliche Kapazität bestimmt.
Beim Vergleich der Befestigungsmethoden bietet ein Gebäudeschalungsmagnet deutliche Vorteile bei der Erstpositionierung. Produktionsmitarbeiter können das Gerät auf den Tisch stellen und schnell Mikroeinstellungen vornehmen. Das Magnetfeld bleibt während dieser entscheidenden Platzierungsphase inaktiv. Bei permanenten Pilotlöchern fehlt diese Flexibilität völlig. Sobald Sie ein Loch bohren, wird die Schalungsposition starr fixiert. Wenn ein Arbeiter ein Maß um zwei Millimeter falsch berechnet, muss er ein völlig neues Loch bohren.
Die Aktivierungsgeschwindigkeit unterscheidet diese beiden konkurrierenden Methoden erheblich. Das Drücken einer magnetischen Einrasttaste dauert weniger als drei Sekunden. Umgekehrt dauert das Bohren und Senken mechanischer Anker mehrere Minuten pro Befestigungspunkt. Verteilt auf ein großes Gussbett, das fünfzig Verbindungspunkte erfordert, wird der Zeitunterschied schwindelerregend.
Auch das Ausschalen und Entformen erfolgt deutlich schneller. Spezielle Entriegelungshebel lösen sofort den internen Magnetkreis. Die Arbeiter hebeln einfach den Knopf nach oben, um die schwere Klemme zu lösen. Durch diesen sanften Vorgang wird die Schalung sofort freigegeben, wodurch die gesamte Entformungsphase erheblich beschleunigt wird. Sie ersparen sich den mühsamen Prozess des Lösens verrosteter Gewinde oder des Abschleifens provisorischer Schweißpunkte.
Tabelle 1: Zeit-Bewegungs-Vergleich der Befestigungsmethoden
Prozessschritt | Schraubenbefestigung / Schweißen | Magnetisches System |
|---|---|---|
Erstpositionierung | Starre, dauerhafte Platzierung | Flexible, einfache Mikroanpassungen |
Verlobungszeit | 3-5 Minuten pro Ankerpunkt | 2-3 Sekunden pro Tastendruck |
Entformungsprozess | Lösen, Punktschweißen schleifen | Sofortiges Auskuppeln des Spezialhebels |
Reparatur nach dem Gipsbett | Ausbesserungen und starkes Schleifen erforderlich | Keine Oberflächenschäden entstanden |
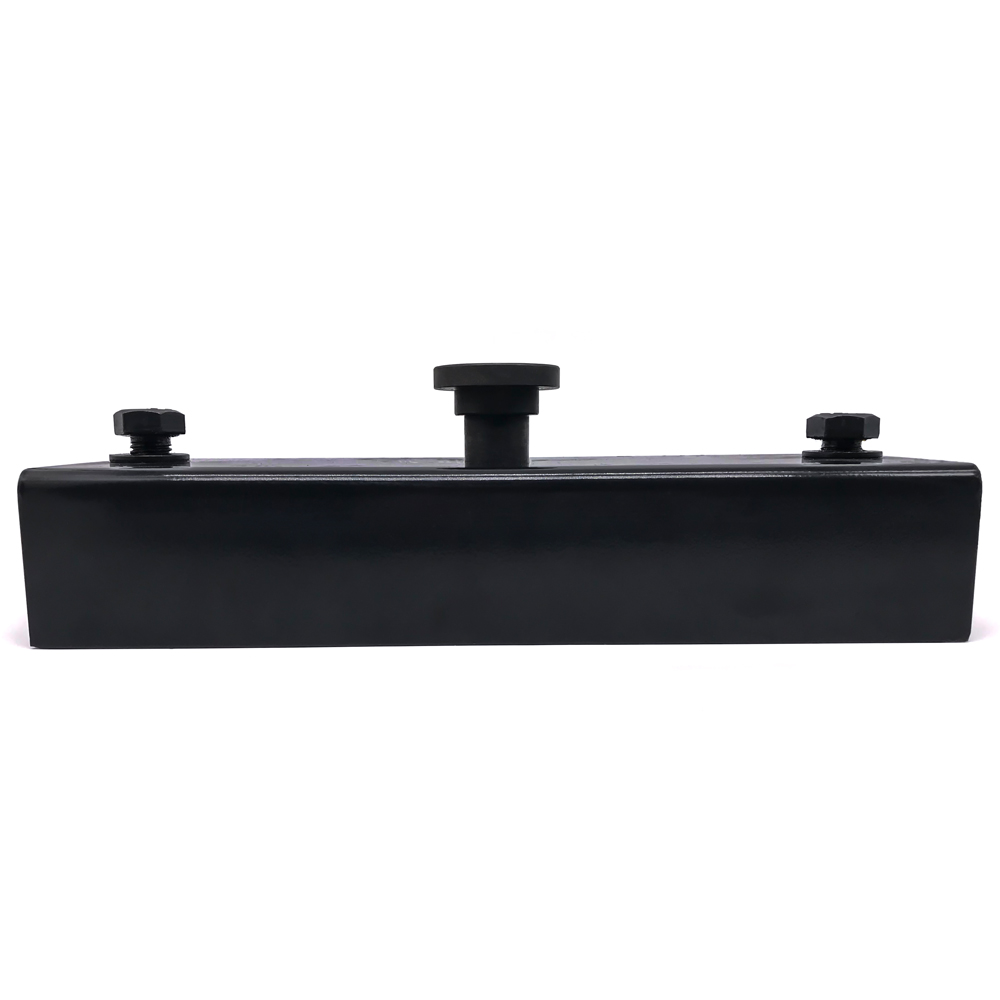
Das technische Geheimnis dieser Systeme liegt direkt in schaltbaren Magnetkreisen. Im Inneren nutzen sie eine dichte Anordnung von NdFeB-Magneten (Neodym-Eisen-Bor). Wenn ein Fabrikarbeiter den Aktivierungsknopf nach unten drückt, drückt der interne Mechanismus die magnetische Anordnung bündig gegen das Stahlbett. Diese präzise Bewegung leitet die Zugkraft mit hoher Dichte direkt nach unten. Durch Anheben des Knopfes wird das Array von der Oberfläche abgehoben, wodurch das magnetische Flussfeld sofort neutralisiert wird.
Diese robusten Einheiten fungieren als hochmodulare Spannwerkzeuge in der Produktion. Sie können sie problemlos in vorhandene Schienen aus Holz, Stahl oder extrudiertem Aluminium integrieren. Kundenspezifische Adapter überbrücken die physische Lücke zwischen dem Magnetgehäuse und dem spezifischen Schalungsprofil. Dieser integrierte, modulare Ansatz vereinfacht die Aufrüstung der Anlagenausrüstung erheblich. Sie müssen Ihren vorhandenen Schalungsbestand nicht entsorgen.
Wir müssen auch den vertikalen Scherwiderstand genau untersuchen. Hochfrequente Tischvibrationen und schweres Betongießen erzeugen starke seitliche Kräfte auf die Formen. Eine starke magnetische Anziehungskraft nach unten führt direkt zu einer hohen horizontalen Reibung gegen das Stahlbett. Diese kritische Reibung verhindert, dass die Schalung bei aggressivem Gießen verrutscht. Das Verständnis dieser mechanischen Beziehung gewährleistet die Maßhaltigkeit Ihrer endgültigen Betonfertigteile.
Der Einsatz robuster Schalungsmagnete erfordert eine sorgfältige Abstimmung der technischen Spezifikationen auf Ihre individuellen Produktionsrealitäten. Zunächst müssen Sie die erforderliche Zugkraft Ihrer spezifischen Gussanwendung zuordnen. Eine 450-kg-Einheit bewältigt problemlos leichte Schalungen, die für dünne Trennwandpaneele verwendet werden. Ein 900-kg-Modell eignet sich für Standardbodenplatten und mittelschwere Strukturelemente. Schwere Brückenträger erfordern robuste Einheiten mit einer Tragfähigkeit von 2100 kg, um starken Vibrationsfrequenzen standzuhalten.
Das Material des Außengehäuses hat großen Einfluss auf die langfristige Haltbarkeit des Werkzeugs. Gehäuse aus Kohlenstoffstahl bleiben für trockene, kontrollierte Innenräume äußerst kostengünstig. Sie erfordern jedoch strenge, tägliche Rostschutzroutinen. Edelstahlgehäuse erfordern von den Einkaufsabteilungen höhere Vorabinvestitionen. Dennoch bieten sie durchweg eine überlegene Langlebigkeit in rauen, stark sauren, nassen Fertigteilumgebungen.
Die Adapterkompatibilität stellt einen weiteren entscheidenden Schritt bei der technischen Bewertung dar. Überprüfen Sie vor dem Kauf immer sorgfältig die Gewindegrößen und mechanischen Verbindungspunkte. Sie müssen perfekt zu den vorhandenen Strukturschalungsprofilen Ihrer Fabrik passen. Nicht übereinstimmende mechanische Adapter führen direkt zu instabilen Formen und katastrophalen Ausbrüchen von nassem Beton.
Wählen Sie Edelstahlgehäuse, wenn in Ihrer Anlage regelmäßig saure Betontrennmittel eingesetzt werden.
Überschätzen Sie die erforderliche Zugkraft um ca. 20 %, um der extremen Vibrationsintensität Rechnung zu tragen.
Fordern Sie detaillierte Maßzeichnungen an, um die Passgenauigkeit des Adapters zu bestätigen, bevor Sie große Mengen bestellen.
Ignorieren der Adapter-Thread-Kompatibilität während der ersten Beschaffungsphase.
Der Einsatz leichter 450-kg-Magnete auf schweren Trägerformen führt zu gefährlichem seitlichem Verrutschen.
Durch die Annahme einer höheren Zugkraft werden schlecht gepflegte, unebene Gussbetten automatisch ausgeglichen.
Jedes Fertigteilwerk steht vor besonderen Herausforderungen bei der betrieblichen Umsetzung. Das Eindringen von Beton bleibt die größte und häufigste Gefahr für diese empfindlichen Geräte. Nasser Betonschlamm dringt leicht in ungeschützte oder schlecht gewartete Gehäuse ein. Sobald es sich in der Schale befindet, härtet es schnell aus und blockiert den internen Druckknopfmechanismus dauerhaft. Dieses Szenario führt zu einem kompletten Systemausfall und einem teuren Werkzeugaustausch.
Sie müssen strenge, nicht verhandelbare Schadensbegrenzungsprotokolle festlegen. Zu den Standardarbeitsanweisungen sollte ausdrücklich das routinemäßige Ölen der beweglichen mechanischen Teile gehören. Die Arbeiter müssen nach dem Guss sofort gründliche Reinigungsarbeiten durchführen. Lassen Sie das Bodenpersonal niemals mit schweren Stahlhämmern direkt auf das Magnetgehäuse schlagen. Dieser aggressive Aufprall zerbricht die spröde interne Neodym-Anordnung sofort.
Die Akzeptanz durch die Mitarbeiter bestimmt letztendlich den Gesamterfolg des Projekts. Das Bodenpersonal benötigt eine angemessene, praktische Schulung zur speziellen Hebelnutzung. Durch unsachgemäßes Hebeln werden die empfindlichen Freigabemechanismen mit der Zeit stark beschädigt. Sich ändernde Bedienergewohnheiten erfordern die Aufsicht des Patienten.
Wischen Sie sofort nach Abschluss der Entformungsphase die gesamte Außenverkleidung ab.
Tragen Sie wöchentlich eine dünne Schicht Korrosionsschutzöl auf den Druckknopfmechanismus auf.
Lagern Sie die Geräte sicher an einem trockenen Ort, fern von direkter Bodenfeuchtigkeit.
Überprüfen Sie täglich die untere magnetische Kontaktfläche auf winzige getrocknete Betonbrocken.
Kratzen Sie alle Bodenreste sorgfältig ab, um eine maximale magnetische Kontaktfläche zu gewährleisten.
Produktionsleiter sollten immer einen strengen, begrenzten Pilottest durchführen. Führen Sie diesen entscheidenden Schritt aus, bevor Sie sich auf eine kostspielige anlagenweite Geräteeinführung einlassen. Testen Sie das neu erworbene System zwei Wochen lang auf einem einzelnen, isolierten Gussbett. Messen Sie die genauen eingesparten Arbeitsstunden sowohl während der Aufbau- als auch der Entformungsphase. Dieser kontrollierte Versuch liefert genaue, reale Daten für Führungsteams.
Bewerten Sie die Anfangsinvestition, indem Sie die gesamte Arbeitsreduzierung über ein gesamtes Geschäftsjahr prognostizieren. Berechnen Sie die genauen Einsparungen, die durch den Wegfall von Verbrauchsmaterialien wie Bohrern und Spezialankern entstehen. Sie werden wahrscheinlich feststellen, dass sich der anfängliche Kapitalaufwand durch die stark verlängerten wöchentlichen Gusszyklen überraschend schnell amortisiert.
Eine strenge Lieferanten-Due-Diligence gewährleistet eine langfristige Betriebssicherheit. Nehmen Sie Lieferanten in die engere Auswahl, die regelmäßig dokumentierte Zugkraftprüfzertifikate Dritter vorlegen. Stellen Sie detaillierte Fragen zu den spezifischen Garantiebedingungen für die internen Magnetanordnungen. Stellen Sie sicher, dass wichtige Ersatzteile wie Entriegelungsknöpfe und Spannfedern jederzeit verfügbar sind. Zuverlässige Anbieter fungieren als strategische Partner bei der kontinuierlichen Verbesserung der Fabrikeffizienz.
Magnetische Spannwerkzeuge sind im modernen Fertigungszeitalter äußerst wichtige Anlagen zur Prozessoptimierung. Sie leisten weit mehr als nur die Befestigung von Stahlschalungen an einem Betonierbett. Sie rationalisieren den täglichen Betrieb grundlegend, schützen Ihre teuren Stahlanlagen umfassend und steigern die Gesamtproduktionskapazität erheblich.
Um diese enormen, werksweiten Zeiteinsparungsvorteile zu realisieren, ist strukturelle Disziplin erforderlich. Sie müssen die richtigen technischen Spezifikationen mit strengen, täglichen Wartungsroutinen kombinieren. Das Ignorieren eines wichtigen Elements führt unweigerlich zu einer erheblich verringerten Effizienz und einer verkürzten Werkzeuglebensdauer.
Ergreifen Sie noch heute entscheidende Maßnahmen zur Modernisierung Ihres in die Jahre gekommenen Fertigteilwerks. Laden Sie ein umfassendes technisches Datenblatt von einem vertrauenswürdigen Branchenlieferanten herunter. Berechnen Sie Ihre voraussichtlichen betrieblichen Arbeitseinsparungen basierend auf den aktuellen Rüstzeiten. Fordern Sie eine detaillierte technische Beratung an, um die präzisen Magnetkapazitäten direkt an Ihre spezifischen täglichen Gussanforderungen anzupassen.
A: Eine gut gewartete Einheit hält normalerweise drei bis fünf Jahre. Die Lebensdauer hängt stark vom Gehäusematerial, der täglichen Wartungshäufigkeit und der Handhabung ab. Edelstahlmodelle halten in nasser Umgebung deutlich länger. Die Vermeidung direkter Hammerschläge auf das Gehäuse verhindert das Zersplittern des inneren Neodyms und verlängert so die Nutzungsdauer des Werkzeugs auf dem Boden erheblich.
A: Entfernen Sie nassen Beton sofort nach dem Entformen mit einer harten Drahtbürste und einem feuchten Tuch. Verwenden Sie zum Abbrennen von ausgehärtetem Beton niemals stark hitzebeständige Lötlampen. Temperaturen über 80 °C zersetzen Neodym-Magnete dauerhaft. Vermeiden Sie stark ätzende säurehaltige Chemikalien, da diese das schützende Kohlenstoffstahlgehäuse schnell angreifen.
A: Nein. Diese fortschrittlichen Geräte basieren vollständig auf einem geschlossenen Magnetkreis, um eine Zugkraft zu erzeugen. Sie benötigen unbedingt eine dicke, feste ferromagnetische Oberfläche, um ordnungsgemäß zu funktionieren. Holzbetten bieten keine magnetische Anziehungskraft. Fabriken, die Holzbetten verwenden, müssen auf schwere Stahlpaletten umsteigen, um diese Schnellspannsysteme zu implementieren.
A: Die erforderliche Zugkraft korreliert direkt mit dem hydrostatischen Druck des Betons und der ausgeübten Vibrationsintensität. Höhere Schalungselemente erzeugen beim Betonieren einen deutlich höheren Seitendruck. Hochfrequenzrüttler erhöhen die Gefahr des Verrutschens der Schalung erheblich. Berechnen Sie im Allgemeinen die vom nassen Beton ausgeübte Querkraft und wählen Sie eine Einheit aus, deren vertikaler Scherwiderstand diese spezifische Kraft übersteigt.


